








7 Bước Trong Quy Trình Sản Xuất Túi Hút Chân Không
Quy trình sản xuất túi hút chân không từ màng PA/PE trải qua nhiều công đoạn liên tiếp, từ chuẩn bị nguyên liệu, đùn thổi tạo màng, in ấn, ghép màng đến chia cuộn, cắt hàn và kiểm tra thành phẩm. Mỗi công đoạn cần được kiểm soát theo quy cách sản xuất vì chất lượng màng, liên kết giữa các lớp và đường hàn đều có thể ảnh hưởng đến độ kín và khả năng sử dụng của túi. Trong bài viết này, Bao Bì Đóng Gói sẽ trình bày chi tiết 7 bước sản xuất túi hút chân không và những yếu tố cần kiểm soát trong suốt quá trình gia công.
Quy trình sản xuất túi hút chân không: 7 bước gia công màng PA/PEMục lục
- 1 Bước 1 Chuẩn bị nguyên liệu PA và PE
- 2 Bước 2 Đùn thổi tạo màng
- 3 Bước 3 In nội dung và hình ảnh lên màng
- 4 Bước 4 Ghép các lớp màng PA/PE
- 5 Bước 5 Chia cuộn màng theo quy cách
- 6 Bước 6 Cắt và hàn tạo túi hút chân không
- 7 Bước 7 Kiểm tra chất lượng và đóng gói
- 8 Những yếu tố ảnh hưởng quy trình sản xuất túi hút chân không
- 9 Sản xuất túi hút chân không theo yêu cầu tại Bao Bì Đóng Gói
- 10 Câu hỏi thường gặp về quy trình sản xuất túi hút chân không
Bước 1 Chuẩn bị nguyên liệu PA và PE
Quy trình bắt đầu từ việc chuẩn bị và kiểm tra hạt nhựa PA và PE theo yêu cầu của loại màng cần sản xuất. Nguyên liệu đầu vào cần được kiểm soát trước khi đưa lên dây chuyền vì đặc tính của từng loại nhựa sẽ tham gia tạo nên các tính chất khác nhau của túi hút chân không:
- PA: Có độ dai và độ bền cơ học tốt, hỗ trợ màng chống đâm thủng khi tiếp xúc với sản phẩm có cạnh hoặc bề mặt cứng.
- PE: Có tính mềm dẻo và khả năng hàn nhiệt, đóng vai trò quan trọng trong việc hình thành đường hàn kín khi gia công túi.
Hạt nhựa sau khi được kiểm tra sẽ được chuẩn bị theo yêu cầu sản xuất trước khi chuyển sang công đoạn đùn thổi. Việc kiểm soát nguyên liệu ngay từ bước đầu giúp hạn chế sự không đồng đều của màng và tạo nền tảng cho các công đoạn ghép, cắt và hàn túi phía sau.
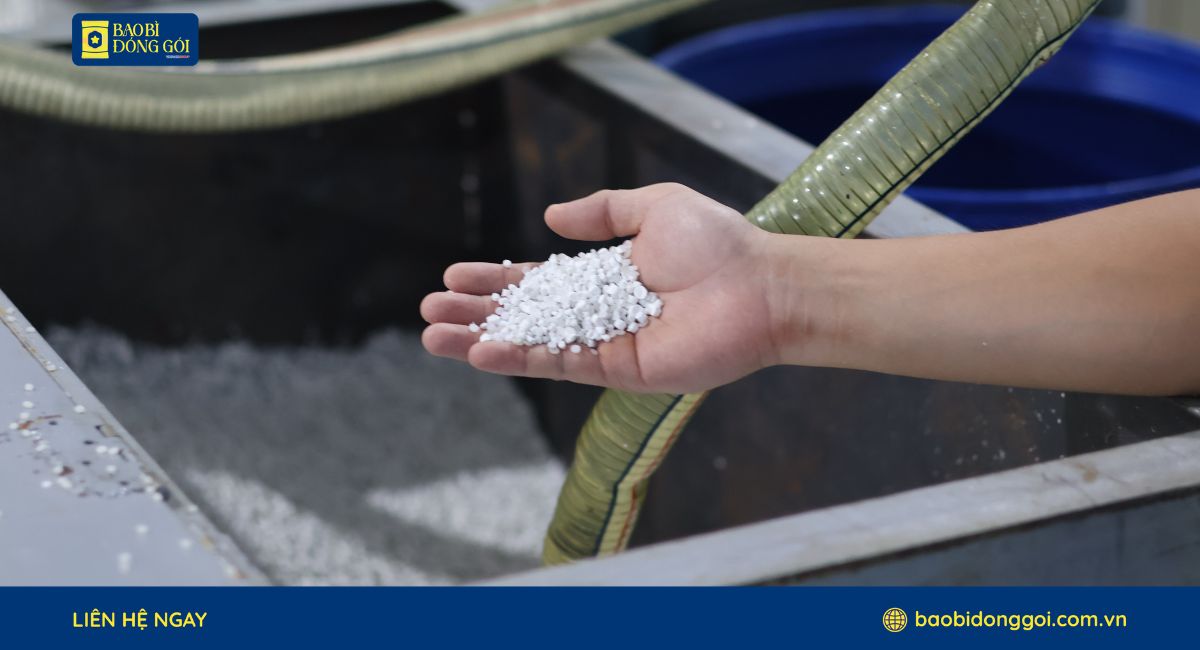 Chuẩn bị và kiểm tra nguyên liệu PA và PE trước khi tạo màng
Bước 2 Đùn thổi tạo màng
Sau khi chuẩn bị nguyên liệu, hạt nhựa được đưa vào máy đùn thổi, gia nhiệt đến trạng thái nóng chảy và tạo thành màng nhựa theo yêu cầu sản xuất. Dòng nhựa nóng chảy đi qua đầu khuôn, sau đó được thổi và định hình thành màng dạng ống hoặc màng đơn trước khi làm nguội và thu thành cuộn.
Trong công đoạn này, xưởng cần kiểm soát các yếu tố chính:
- Độ dày màng: Màng cần đạt độ dày theo quy cách và duy trì tương đối đồng đều trên toàn bộ khổ.
- Khổ màng: Chiều rộng được thiết lập phù hợp với yêu cầu sản xuất và các công đoạn gia công tiếp theo.
- Độ đồng đều bề mặt: Hạn chế các lỗi có thể ảnh hưởng đến quá trình in, ghép và tạo túi.
- Độ ổn định của cuộn màng: Màng sau khi tạo thành cần được cuộn ổn định để thuận lợi khi chuyển sang công đoạn tiếp theo.
Kết quả của bước này là các cuộn màng được tạo theo quy cách sản xuất. Với đơn hàng túi hút chân không có in, màng tiếp tục được chuyển sang công đoạn in nội dung và hình ảnh trước khi thực hiện các bước gia công tiếp theo.
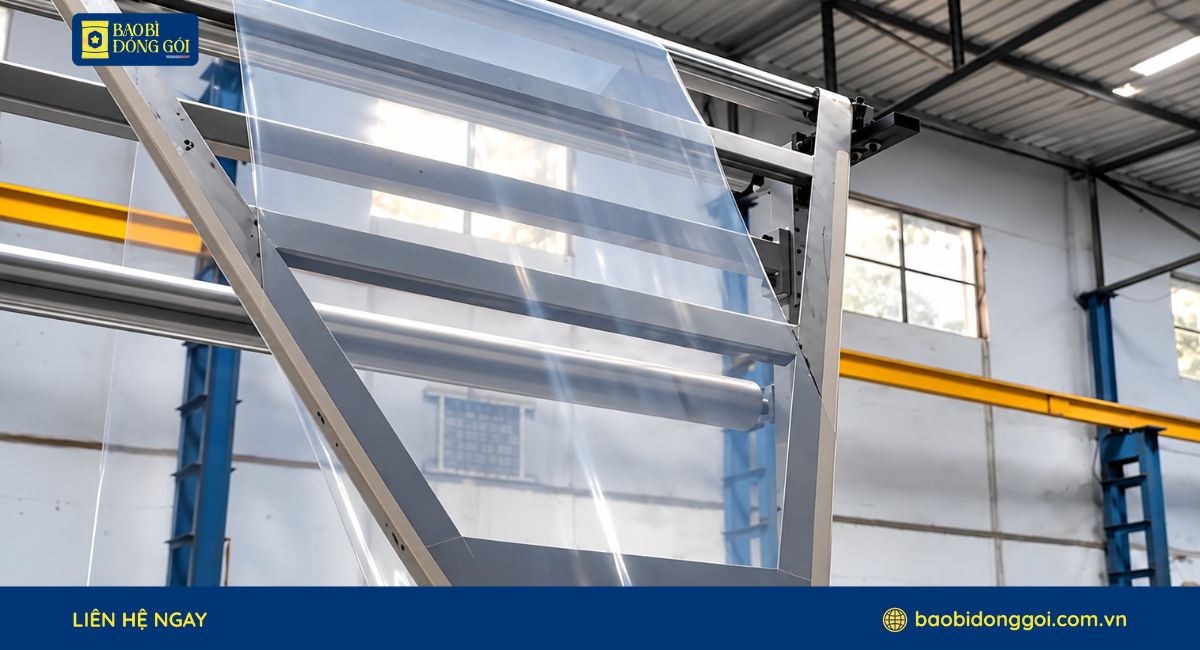 Đùn thổi tạo màng nhựa và kiểm soát độ dày
Bước 3 In nội dung và hình ảnh lên màng
Đối với túi hút chân không có yêu cầu in, cuộn màng được đưa sang công đoạn in logo, hình ảnh, thông tin sản phẩm và các nội dung nhận diện thương hiệu theo thiết kế đã thống nhất. Vị trí và kích thước vùng in cần được tính toán theo quy cách túi để nội dung nằm đúng vị trí sau khi màng được chia cuộn, cắt và hàn.
Trong quá trình in cần kiểm soát một số yếu tố:
- Vị trí hình in: Bố cục cần đúng với kích thước và vùng hàn của túi sau khi gia công.
- Màu sắc: Các màu trên thiết kế cần được kiểm soát trong quá trình in để duy trì sự đồng đều giữa các sản phẩm trong cùng đơn hàng.
- Độ rõ của chi tiết: Logo, chữ và hình ảnh cần thể hiện rõ, hạn chế lỗi nhòe, lệch hoặc mất chi tiết.
- Độ ổn định giữa các cuộn: Hình in cần duy trì vị trí và chất lượng ổn định để thuận lợi cho công đoạn chia màng và làm túi phía sau.
Với túi hút chân không không in, công đoạn này có thể được bỏ qua. Màng sau khi đáp ứng yêu cầu của từng đơn hàng sẽ tiếp tục được chuyển sang bước ghép màng để hình thành cấu trúc màng PA/PE.
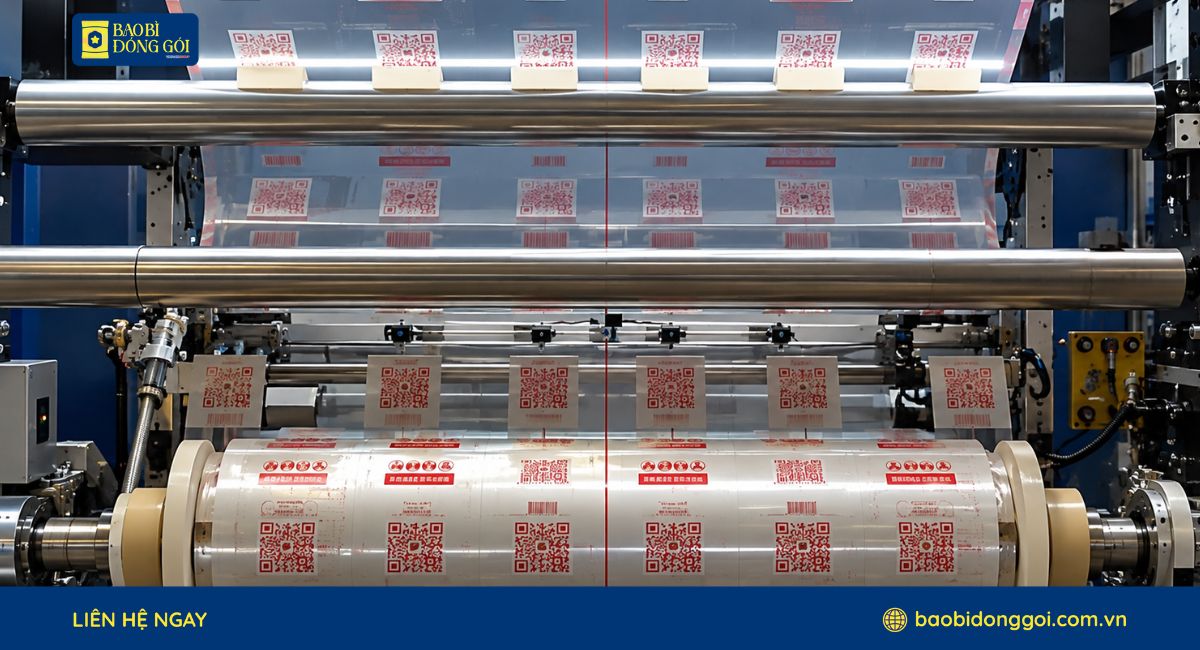 Công đoạn in trên màng và kiểm soát vị trí hình in
Bước 4 Ghép các lớp màng PA/PE
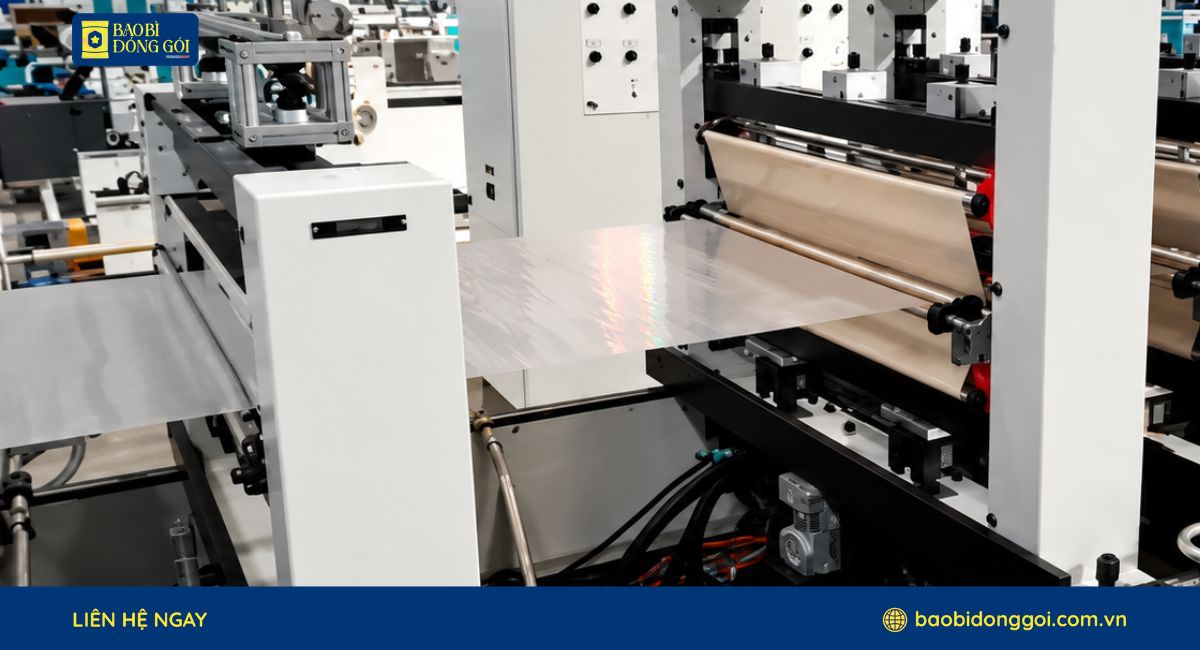
Sau công đoạn in, các lớp màng được đưa vào máy ghép để liên kết thành cấu trúc màng PA/PE. Keo ghép chuyên dụng được phủ lên bề mặt màng, sau đó các lớp được ép lại với nhau và sấy theo quy trình để tạo thành cuộn màng ghép trước khi chuyển sang gia công túi.
Công đoạn ghép cần kiểm soát các yếu tố chính:
- Lượng keo ghép: Keo cần được phân bố phù hợp và đồng đều trên bề mặt cần liên kết.
- Độ chính xác khi ghép: Các lớp màng cần được căn chỉnh ổn định, hạn chế lệch màng trong quá trình chạy máy.
- Nhiệt độ và điều kiện sấy: Được kiểm soát theo quy trình ghép để hỗ trợ quá trình liên kết giữa các lớp màng.
- Chất lượng liên kết: Màng sau ghép cần hạn chế tình trạng tách lớp, bong lớp hoặc xuất hiện các vùng liên kết không đồng đều.
Đây là công đoạn quan trọng vì các lớp màng sau khi ghép phải tạo thành một cấu trúc thống nhất trước khi chia cuộn và làm túi. Nếu liên kết giữa các lớp không ổn định, màng có thể phát sinh lỗi trong quá trình cắt, hàn hoặc khi túi được đưa vào sử dụng thực tế.
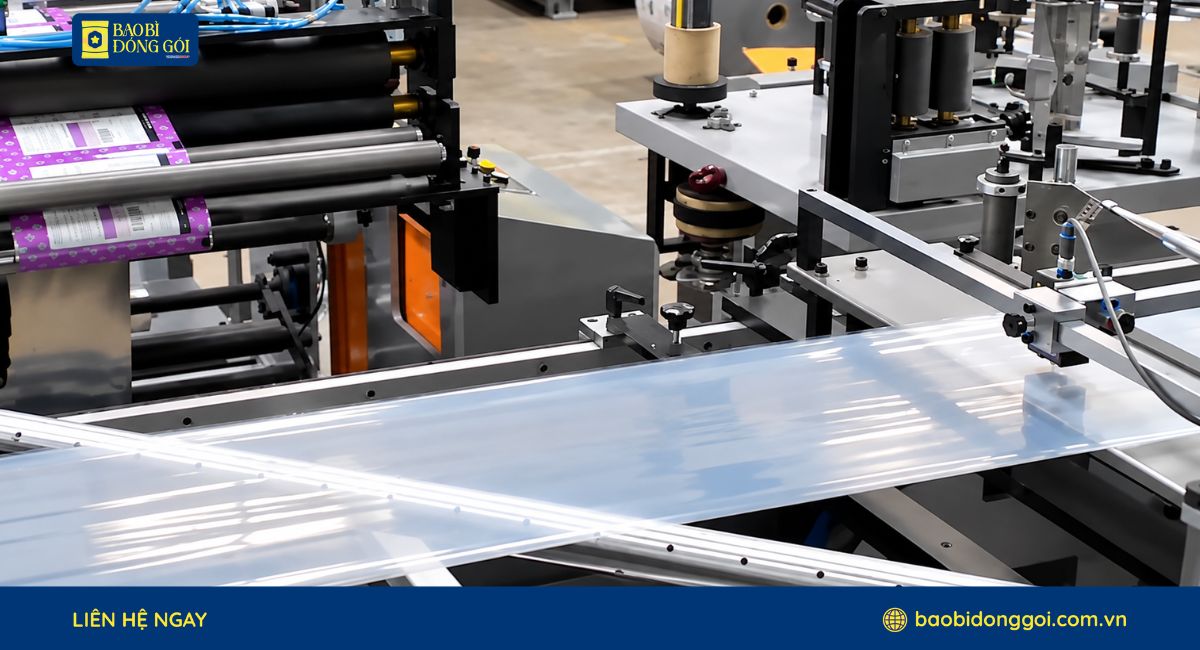 Liên kết các lớp màng PA và PE trong công đoạn ghép
Bước 5 Chia cuộn màng theo quy cách
Sau khi hoàn tất công đoạn ghép, cuộn màng khổ lớn được đưa vào máy chia màng để cắt thành các cuộn nhỏ có chiều rộng phù hợp với kích thước túi cần sản xuất. Thông số chia cuộn được xác định theo quy cách của đơn hàng và yêu cầu của công đoạn làm túi phía sau.
Trong quá trình chia màng cần kiểm soát:
- Chiều rộng cuộn: Cần đúng với quy cách đã thiết lập để đảm bảo kích thước túi sau khi cắt và hàn.
- Độ chính xác của đường cắt: Mép màng cần được cắt ổn định, hạn chế lệch hoặc sai số ảnh hưởng đến công đoạn tạo túi.
- Vị trí hình in: Với màng có in, đường chia cần được căn theo bố cục thiết kế để hình ảnh và thông tin nằm đúng vị trí trên từng túi.
- Độ ổn định khi cuộn: Màng sau khi chia được thu lại thành cuộn phù hợp để đưa vào máy làm túi.
Sau công đoạn này, cuộn màng đã được đưa về khổ phù hợp với quy cách túi của đơn hàng và sẵn sàng chuyển sang bước cắt, hàn để tạo thành từng túi hút chân không.
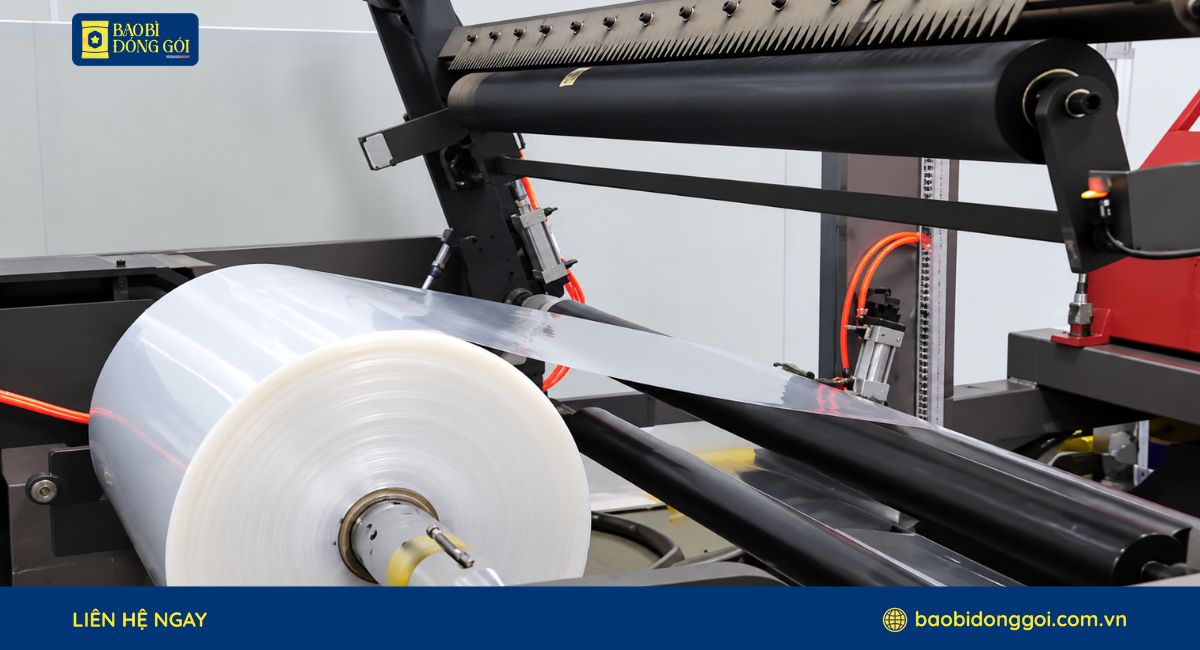 Công đoạn chia cuộn màng theo chiều rộng quy định
Bước 6 Cắt và hàn tạo túi hút chân không
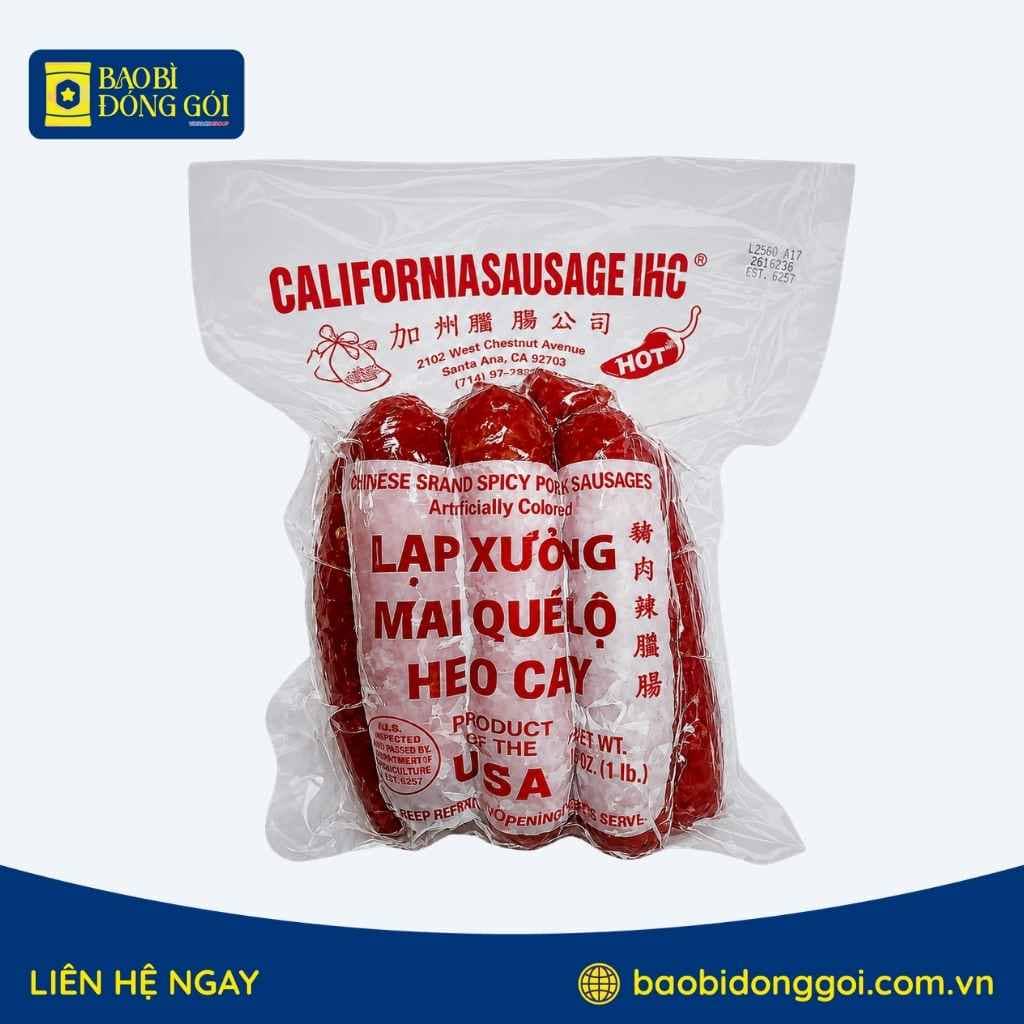
Cuộn màng sau khi chia đúng khổ được đưa vào máy làm túi để cắt theo chiều dài và hàn nhiệt theo quy cách đã xác định. Các biên được hàn kín theo thiết kế của túi, đồng thời chừa lại phần miệng mở để khách hàng đưa sản phẩm vào, thực hiện hút chân không và hàn kín khi đóng gói.
Ở công đoạn này, một số yếu tố cần được kiểm soát:
- Kích thước túi: Chiều rộng và chiều dài cần đúng với quy cách của đơn hàng.
- Vị trí đường cắt: Đường cắt cần ổn định để các túi trong cùng lô có kích thước đồng đều.
- Nhiệt độ hàn: Cần phù hợp với vật liệu và cấu trúc màng để hình thành đường hàn kín.
- Đường hàn: Kiểm tra độ liền mạch của mép hàn, hạn chế các vị trí hở, nhăn hoặc hàn không đều.
- Phần miệng túi: Được chừa mở và gia công đúng quy cách để phù hợp với quá trình đưa sản phẩm vào và hút chân không sau này.
Chất lượng đường hàn đặc biệt quan trọng đối với túi hút chân không. Nếu mép hàn không kín hoặc không ổn định, không khí có thể xâm nhập trở lại sau khi hút, làm túi mất trạng thái chân không trong quá trình sử dụng.
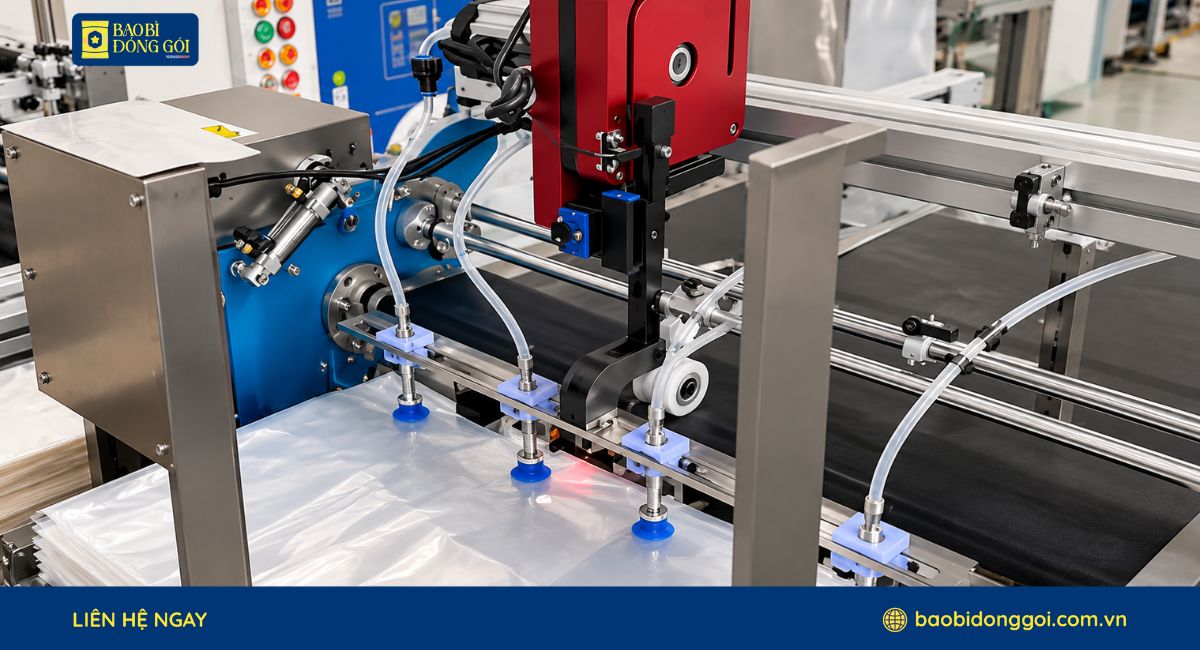 Công đoạn cắt màng và hàn nhiệt tạo túi
Bước 7 Kiểm tra chất lượng và đóng gói
Sau khi cắt và hàn tạo túi, sản phẩm được chuyển sang công đoạn kiểm tra chất lượng trước khi đóng gói. Việc kiểm tra nhằm phát hiện các lỗi về kích thước, bề mặt hoặc đường hàn có thể ảnh hưởng đến khả năng hút và duy trì trạng thái chân không khi sử dụng.
Các tiêu chí cần kiểm tra gồm:
- Kích thước và quy cách: Đối chiếu chiều rộng, chiều dài và kiểu túi với yêu cầu của đơn hàng.
- Bề mặt túi: Kiểm tra tình trạng màng, hạn chế các lỗi như nhăn, trầy xước, thủng hoặc khuyết tật có thể ảnh hưởng đến quá trình sử dụng.
- Đường hàn: Kiểm tra độ liền mạch và độ kín của các mép hàn, đặc biệt tại các vị trí giao nhau giữa đường hàn.
- Hình in: Với túi có in, kiểm tra vị trí, độ rõ và sự đồng đều của nội dung in theo mẫu đã thống nhất.
- Khả năng giữ kín: Kiểm tra để phát hiện các vị trí hở hoặc lỗi đường hàn có nguy cơ làm không khí xâm nhập trở lại sau khi hút.
- Số lượng: Thành phẩm đạt yêu cầu được phân loại và kiểm đếm theo số lượng của từng đơn hàng.
Sau khi hoàn tất kiểm tra, túi đạt yêu cầu được xếp, đóng gói và chuẩn bị giao cho khách hàng. Các sản phẩm phát hiện lỗi được tách khỏi lô đạt yêu cầu trước khi xuất xưởng, hoàn tất quy trình sản xuất túi hút chân không.
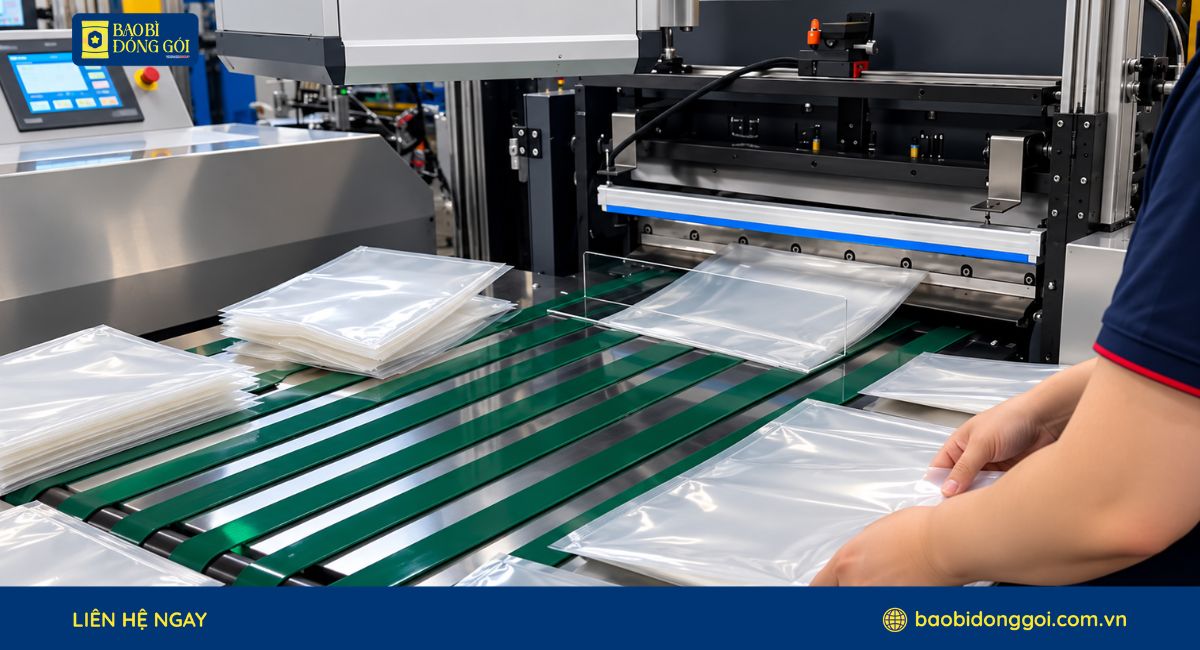 Kiểm tra chất lượng túi sau gia công và đóng gói thành phẩm
Những yếu tố ảnh hưởng quy trình sản xuất túi hút chân không
Chất lượng túi hút chân không không được quyết định ở một công đoạn riêng lẻ mà phụ thuộc vào mức độ ổn định của toàn bộ quá trình từ nguyên liệu đến tạo túi. Một sai lệch ở công đoạn trước có thể tiếp tục ảnh hưởng đến khả năng gia công và sử dụng của túi ở các bước sau.
Các yếu tố cần kiểm soát gồm:
- Chất lượng nguyên liệu PA và PE: Đặc tính và độ ổn định của nguyên liệu ảnh hưởng đến chất lượng màng được tạo ra, từ đó tác động đến độ dai, khả năng chịu tác động cơ học và hàn nhiệt của túi.
- Độ đồng đều của màng: Màng có độ dày hoặc bề mặt không ổn định có thể gây khó khăn cho các công đoạn in, ghép, chia cuộn và hàn tạo túi.
- Chất lượng ghép màng: Lượng keo, độ chính xác khi ghép và điều kiện sấy cần được kiểm soát để các lớp màng liên kết ổn định, hạn chế bong hoặc tách lớp.
- Độ chính xác của kích thước: Sai lệch khi chia cuộn và cắt túi có thể khiến thành phẩm không đạt đúng chiều rộng, chiều dài hoặc vị trí hình in theo quy cách.
- Điều kiện hàn nhiệt: Nhiệt độ và quá trình hàn cần phù hợp với cấu trúc màng. Hàn không ổn định có thể tạo ra mép hở, nhăn hoặc đường hàn không liên tục.
- Độ kín của túi: Các lỗi nhỏ trên màng hoặc đường hàn có thể tạo vị trí để không khí xâm nhập trở lại, ảnh hưởng trực tiếp đến khả năng duy trì trạng thái chân không sau khi đóng gói.
- Kiểm soát chất lượng thành phẩm: Việc phát hiện và loại riêng sản phẩm lỗi trước khi đóng gói giúp hạn chế túi không đúng quy cách được đưa vào lô giao cho khách hàng.
Vì các công đoạn có liên hệ trực tiếp với nhau, kiểm soát chất lượng túi hút chân không cần được thực hiện xuyên suốt quá trình sản xuất, thay vì chỉ kiểm tra thành phẩm ở bước cuối.
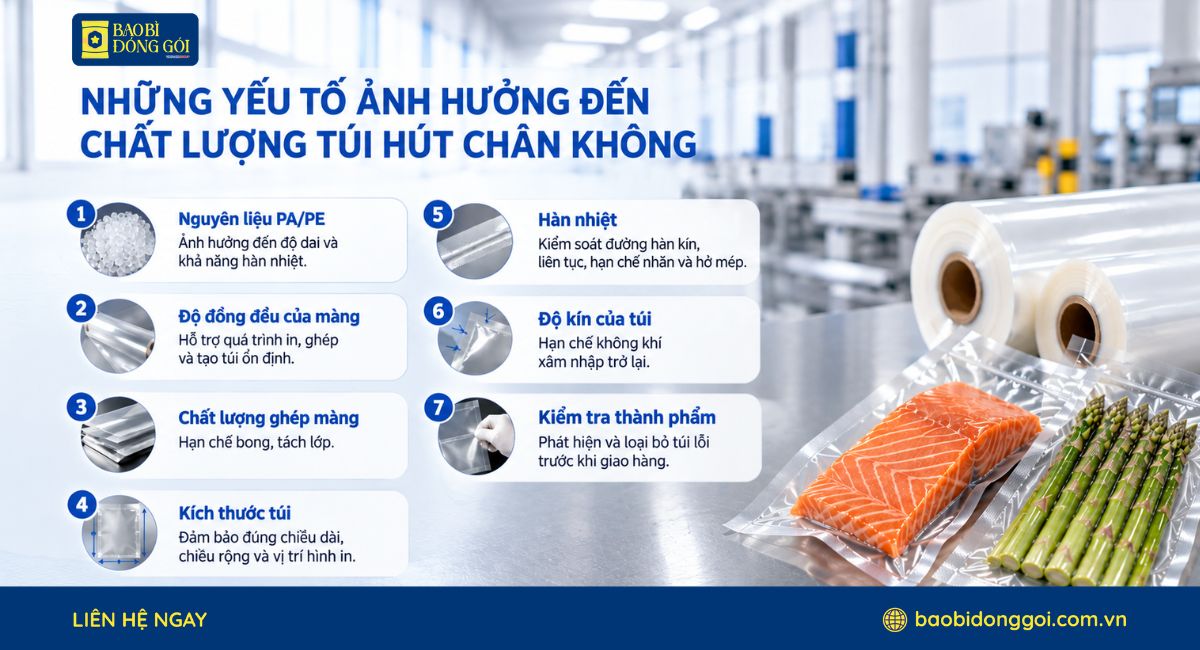 Các yếu tố ảnh hưởng đến chất lượng màng và đường hàn
Sản xuất túi hút chân không theo yêu cầu tại Bao Bì Đóng Gói
Bao Bì Đóng Gói nhận sản xuất túi hút chân không theo yêu cầu cho doanh nghiệp, từ xác định cấu trúc, quy cách đến in ấn, gia công và kiểm tra trước khi xuất xưởng. Khách hàng có thể cung cấp loại sản phẩm cần đóng gói, kích thước, độ dày, loại túi và sản lượng dự kiến để xưởng tư vấn phương án phù hợp.
Năng lực và dịch vụ hỗ trợ tại Bao Bì Đóng Gói gồm:
- Sản xuất theo quy cách: Hỗ trợ tùy chỉnh kích thước, độ dày và cấu trúc màng theo yêu cầu đóng gói thực tế.
- Đa dạng bề mặt túi: Sản xuất túi hút chân không mặt trơn, 1 mặt nhám và 2 mặt nhám theo nhu cầu sử dụng.
- Hỗ trợ in bao bì: Đáp ứng đơn hàng cần in logo, hình ảnh và thông tin nhận diện với công nghệ in bao bì màng ghép bằng trục đồng tối đa 10 màu.
- Năng lực nhà xưởng: Nhà máy có diện tích 10.000 m², công suất sản xuất 500 tấn bao bì mỗi tháng.
- Kiểm soát theo lô: Bao bì được kiểm tra theo từng lô sản xuất, kết hợp hệ thống quản lý ISO 22000:2018, HACCP và kiểm định Quatest 3.
- Tham quan quy trình sản xuất tại xưởng: Bao Bì Đóng Gói hỗ trợ khách hàng có nhu cầu đến tham quan nhà xưởng và tìm hiểu trực tiếp quy trình sản xuất túi hút chân không, qua đó có thể quan sát các công đoạn sản xuất, gia công và kiểm tra thực tế trước khi triển khai đơn hàng phù hợp.
Doanh nghiệp cần đặt sản xuất túi hút chân không hoặc muốn tìm hiểu trực tiếp quy trình tại nhà máy có thể liên hệ Bao Bì Đóng Gói qua hotline 0898 80 8687 để được tư vấn quy cách, báo giá và hỗ trợ sắp xếp tham quan xưởng.
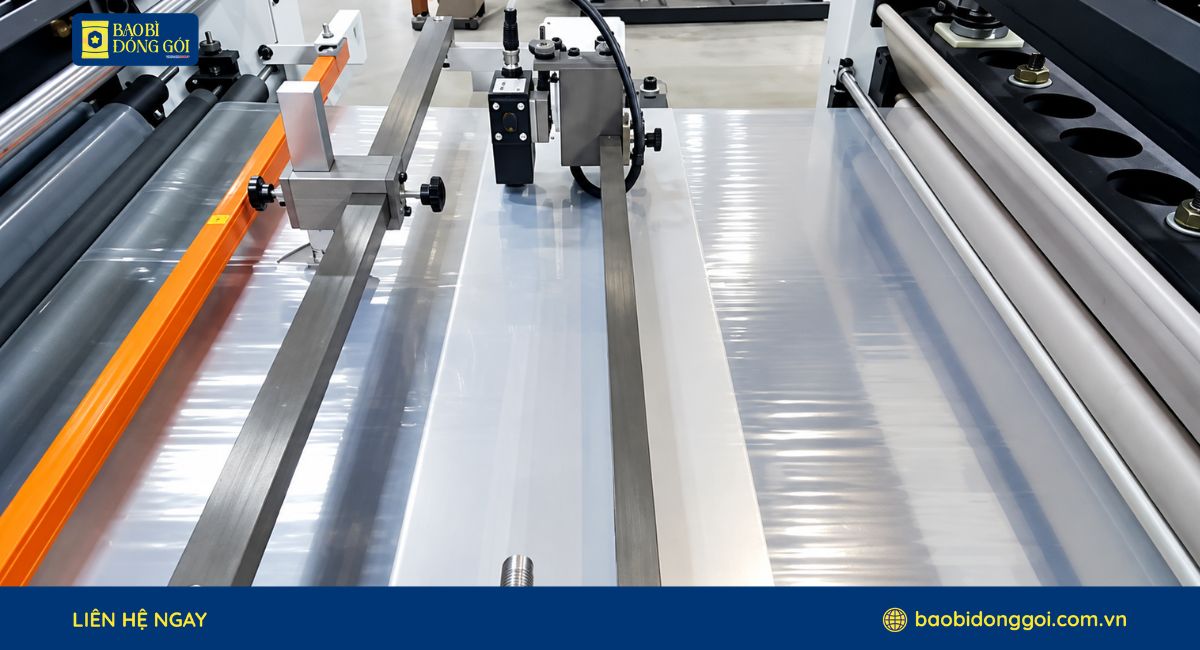 Dây chuyền gia công màng và kiểm soát quá trình tạo túi
Câu hỏi thường gặp về quy trình sản xuất túi hút chân không
Trong quá trình tìm hiểu và đặt sản xuất túi hút chân không, khách hàng thường quan tâm đến nguyên liệu, công đoạn ghép màng, cách kiểm tra thành phẩm và khả năng tham quan quy trình thực tế tại xưởng. Một số câu hỏi thường gặp gồm:
Túi hút chân không được sản xuất từ nguyên liệu gì?
Túi hút chân không phổ biến được sản xuất từ màng PA/PE. Trong cấu trúc này, PA đóng góp độ dai và khả năng chống đâm thủng, còn PE có tính mềm dẻo và khả năng hàn nhiệt để tạo đường hàn kín cho túi.
Vì sao màng PA và PE cần được ghép với nhau?
PA và PE có những đặc tính khác nhau nên khi kết hợp trong cấu trúc màng ghép sẽ đảm nhiệm các chức năng khác nhau. Công đoạn ghép tạo liên kết giữa các lớp màng thành một cấu trúc thống nhất trước khi chia cuộn, cắt và hàn thành túi.
Túi hút chân không được kiểm tra như thế nào sau khi sản xuất?
Sau khi tạo túi, xưởng kiểm tra các tiêu chí như kích thước, bề mặt màng, đường hàn, độ kín, hình in và số lượng theo quy cách đơn hàng. Những túi phát hiện lỗi được phân loại trước khi thành phẩm đạt yêu cầu được đóng gói.
Có thể tham quan quy trình sản xuất túi hút chân không tại xưởng không?
Có. Bao Bì Đóng Gói hỗ trợ khách hàng có nhu cầu tham quan nhà xưởng và tìm hiểu trực tiếp quy trình sản xuất túi hút chân không. Doanh nghiệp có thể liên hệ trước qua hotline 0898 80 8687 để trao đổi nhu cầu và sắp xếp lịch tham quan phù hợp.
Quy trình sản xuất túi hút chân không cần được kiểm soát liên tục từ nguyên liệu PA, PE, tạo màng, in, ghép đến chia cuộn, cắt hàn và kiểm tra thành phẩm. Sự ổn định ở từng công đoạn ảnh hưởng trực tiếp đến cấu trúc màng, đường hàn, độ kín và khả năng sử dụng của túi sau khi đóng gói. Doanh nghiệp cần đặt túi theo quy cách riêng hoặc muốn tìm hiểu thực tế quy trình sản xuất có thể liên hệ Bao Bì Đóng Gói qua hotline 0898 80 8687 để được tư vấn và hỗ trợ tham quan nhà xưởng.
Tôi là Hồ Thanh Tú, sinh năm 1990. Thạc sĩ chuyên ngành nghiên cứu và phát triển công nghệ bao bì, trọng tâm là vật liệu màng ghép và công nghệ sản xuất bao bì nhiều lớp. Với hơn 10 năm kinh nghiệm trong lĩnh vực bao bì màng ghép, tôi luôn nỗ lực cải tiến vật liệu và nâng cao hiệu quả ứng dụng của bao bì đóng gói, góp phần thúc đẩy sự phát triển của thương hiệu Bao Bì Đóng Gói tại Việt Nam.


Chưa có đánh giá nào. Hãy là người đầu tiên đánh giá sản phẩm này!